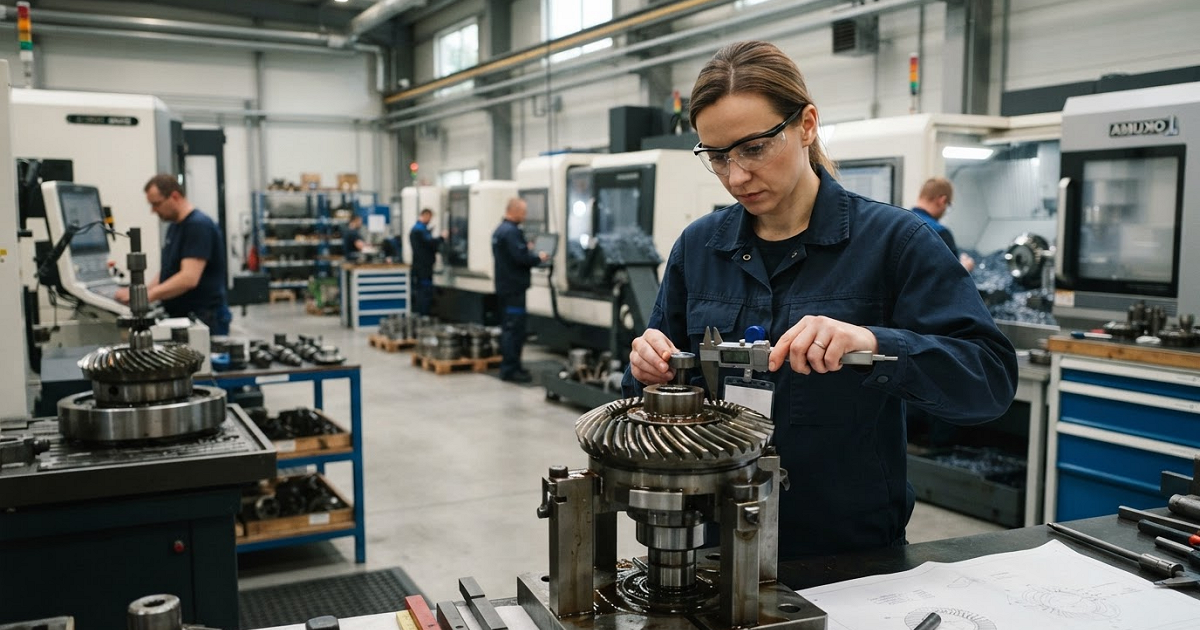
Zespoły stożkowe kół zębatych należą do najbardziej wymagających technologicznie elementów napędów mechanicznych. Przenoszą moment obrotowy między wałami, których osie przecinają się pod kątem, najczęściej prostym, choć spotyka się również rozwiązania o kącie innym niż dziewięćdziesiąt stopni. Wystarczy rozejrzeć się po otoczeniu, by dostrzec ich wszechobecność – od mechanizmów różnicowych w samochodach, przez przekładnie kątowe w maszynach rolniczych, po precyzyjne napędy w lotnictwie i przemyśle obrabiarkowym. Wyobraźmy sobie na chwilę klasyczny napęd tylnego mostu w samochodzie ciężarowym. Wał napędowy biegnie wzdłuż pojazdu, a koła muszą być napędzane poprzecznie. To właśnie przekładnia stożkowa, zębnik i koło talerzowe, dokonuje tego cudu zmiany kierunku przenoszenia mocy. Gdyby nie ten element, cała konstrukcja pojazdu musiałaby wyglądać zupełnie inaczej. Podobnie w przemyśle – wszędzie tam, gdzie potrzebna jest zmiana kierunku obrotów przy zachowaniu wysokiej sprawności, niezawodności i ciszy pracy, pojawiają się koła stożkowe. Ich produkcja to jednak dziedzina niezwykle złożona, wymagająca znajomości wielu metod wytwarzania, precyzyjnych maszyn i głębokiego zrozumienia geometrii uzębienia. Każda z metod ma swoje zalety, ograniczenia i obszary zastosowań, a wybór właściwej technologii decyduje o kosztach, trwałości i jakości całego układu napędowego.
Podstawy geometrii i klasyfikacja zespołów stożkowych
Aby zrozumieć trudności produkcji kół stożkowych, trzeba najpierw poznać ich specyfikę geometryczną. W przeciwieństwie do kół walcowych, gdzie zęby są równoległe do osi obrotu, w kołach stożkowych zęby leżą na powierzchni stożka. Wyobraźmy sobie dwa stożki o wspólnym wierzchołku, których osie przecinają się. Jeśli na ich powierzchniach wykonamy rowki i wypukłości, otrzymamy właśnie uzębienie stożkowe. Ten pozornie prosty obraz komplikuje się jednak, gdy zaczniemy analizować linię zęba. W zależności od jej przebiegu wyróżniamy zęby proste, które biegną promieniowo od wierzchołka ku podstawie stożka, oraz zęby łukowe, których linia jest zakrzywiona. Zęby proste są prostsze w wykonaniu, ale ich praca jest głośniejsza i mniej płynna. Zęby łukowe, zwane też kołowo-łukowymi lub spiralnymi, zapewniają stopniowe wchodzenie w zazębienie, mniejsze drgania i większą nośność. Właśnie dlatego w nowoczesnych przekładniach motoryzacyjnych i lotniczych dominują rozwiązania z zębami łukowymi, podczas gdy zęby proste wciąż znajdują zastosowanie w prostszych mechanizmach, maszynach rolniczych czy przekładniach o mniejszych prędkościach obrotowych. Istotnym parametrem jest moduł, czyli wielkość zęba. Im większy moduł, tym większe i wytrzymalsze zęby. W praktyce warsztatowej spotyka się koła o modułach od ułamkowych, rzędu jednego milimetra, aż po kilkanaście milimetrów w ciężkich przekładniach przemysłowych. Koła stożkowe o zębach prostych do modułu czternastu oraz o zębach łukowych do modułu dwunastu stanowią typowy zakres dla wielu zastosowań przemysłowych i warsztatowych. Warto dodać, że geometria koła stożkowego nie sprowadza się do samego zarysu zęba. Liczy się także stożek podziałowy, stożek wierzchołkowy, stożek dna wrębów oraz kąt przyporu. Wszystkie te elementy muszą być ze sobą precyzyjnie skoordynowane, aby koła współpracowały prawidłowo, bez nadmiernego luzu i bez zbytniego ciasnego zazębienia, które prowadziłoby do przegrzewania i zatarcia. Współczesne narzędzia obliczeniowe, oparte na normach takich jak ISO 23509, pozwalają projektować geometrię kół stożkowych z niezwykłą dokładnością, uwzględniając nawet najmniejsze modyfikacje zarysu, zwane korekcją. Dzięki temu możliwe jest optymalizowanie kontaktu zębów, redukcja hałasu i wydłużenie życia przekładni.
System Gleason – klasyka wytwarzania kół stożkowych o zębach prostych
Historia firmy Gleason sięga drugiej połowy dziewiętnastego wieku i od samego początku związana jest z technologią kół stożkowych. To właśnie ta amerykańska firma opracowała wiele metod, które do dziś stanowią fundament produkcji przekładni stożkowych na całym świecie. W kontekście zębów prostych do modułu czternastu kluczowe znaczenie ma system CONIFLEX, który doczekał się nowoczesnych wersji, takich jak CONIFLEX PowerCutting. Metoda ta opiera się na użyciu głowic z nożami tarczowymi, które podczas obróbki zazębiają się w specyficzny sposób. Co istotne, noże te nie tną całej szerokości zęba jednocześnie, lecz stopniowo, tworząc charakterystyczny, lekko wypukły kształt powierzchni boku zęba. Ta wypukłość, zwana crowningiem, sprawia, że kontakt między współpracującymi zębami jest zlokalizowany w środkowej części szerokości, co czyni przekładnię mniej wrażliwą na błędy montażowe i odkształcenia pod obciążeniem. Współczesne wcielenie tej technologii, CONIFLEX PowerCutting, wprowadza obróbkę na sucho, bez użycia płynów chłodzących, co nie tylko skraca czas cięcia do jednej trzeciej w porównaniu z tradycyjnymi metodami na mokro, ale także zużywa o siedemdziesiąt pięć procent mniej energii i jest znacznie bardziej przyjazne dla środowiska. Wyobraźmy sobie warsztat, w którym zamiast chmury oleju i hałasu, panuje czystość i cisza, a mimo to koła stożkowe powstają szybciej i lepiej. To właśnie oferuje nowoczesny system Gleasona. Oczywiście, obróbka zębów prostych to nie tylko wykańczanie. Proces technologiczny rozpoczyna się od przygotowania półfabrykatu, następnie następuje nacinanie zgrubne, które może być realizowane różnymi metodami w systemie Gleasona. Jedną z nich jest GASHING, czyli wcinanie z odtaczaniem, gdzie nóż wgłębia się w materiał, jednocześnie odtaczając się po powierzchni zęba. Inną jest SINGLE ROLL ROUGHING, jednokierunkowe odtaczanie bez pochylania osi wrzeciona, stosowane głównie przy produkcji metodą FORMATE. Jeszcze inną, bardziej zaawansowaną, jest RATIO CONTROL ROUGHING, czyli dwukierunkowe odtaczanie z pochylaniem osi głowicy, wykorzystywane przy obróbce zgrubnej zębników przekładni wykonywanej metodą HELIXFORM. Każda z tych metod ma swoje miejsce w procesie produkcyjnym i jest dobierana w zależności od wielkości produkcji, wymaganej dokładności i dostępnego parku maszynowego.
Maszyny i narzędzia w systemie Gleasona
Maszyny do obróbki kół stożkowych metodą Gleasona przechodziły długą ewolucję – od konwencjonalnych frezarek mechanicznych, przez maszyny NC, aż po nowoczesne centra obróbkowe CNC, takie jak seria Phoenix. Współczesna frezarka Phoenix potrafi wykonywać zarówno koła stożkowe o zębach prostych, jak i łukowych oraz hipoidalnych, co czyni ją niezwykle uniwersalnym narzędziem w rękach doświadczonego operatora. Co ciekawe, dzięki zastosowaniu nowoczesnego oprogramowania i systemów pomiarowych, możliwe jest zamknięcie pętli jakości – po obróbce koło trafia na współrzędnościową maszynę pomiarową, która analizuje geometrię zębów, a wyniki pomiarów są automatycznie wykorzystywane do korekty ustawień maszyny przy kolejnych sztukach. To właśnie ta integracja sprawia, że nowoczesna produkcja kół stożkowych jest nie tylko szybsza, ale i powtarzalna w stopniu, o jakim dawni mechanicy mogli tylko marzyć. Narzędzia do obróbki zębów prostych w systemie Gleasona to głównie głowice z nożami tarczowymi, wykonane z węglików spiekanych lub stali szybkotnącej, często powlekane dla zwiększenia trwałości. W nowoczesnych rozwiązaniach stosuje się noże o geometrii zoptymalizowanej pod kątem cięcia na sucho, co eliminuje konieczność stosowania chłodziwa i upraszcza gospodarkę warsztatową. Warto wspomnieć, że noże te można ostrzyć na standardowym sprzęcie Gleasona, co obniża koszty eksploatacji i skraca czas przezbrojenia. Dla warsztatów zajmujących się produkcją jednostkową lub małoseryjną, dostępność narzędzi i możliwość ich regeneracji ma ogromne znaczenie praktyczne.
Metoda ARCOID – zęby łukowe do modułu dwunastu
Gdy mowa o kołach stożkowych o zębach łukowych do modułu dwunastu, metoda ARCOID wysuwa się na pierwszy plan jako jedno z kluczowych rozwiązań technologicznych. Nazwa ta pochodzi od charakterystycznego łukowego kształtu linii zęba, który w przekroju poprzecznym przypomina fragment okręgu. Metoda ARCOID opiera się na użyciu specjalnych głowic nożowych, znanych jako głowice Arcoid, które są dostępne w różnych rozmiarach, na przykład o średnicy dwunastu cali, czyli około trzystu czterech milimetrów, i mogą być wyposażone w dwadzieścia osiem noży. Co ciekawe, głowice te są kompatybilne z maszynami różnych producentów, w tym z frezarkami WMW MODUL, takimi jak model ZFTKK 500. To pokazuje, że technologia ARCOID nie jest zamknięta w jednym systemie, lecz funkcjonuje jako pewien standard wymiany narzędzi i metod wytwarzania. W porównaniu z metodami Gleasona, ARCOID charakteryzuje się odmienną kinematyką obróbki. Podczas gdy w systemie Gleasona często stosuje się odtaczanie z pochylaniem osi wrzeciona, metoda ARCOID wykorzystuje specyficzne ruchy głowicy i przedmiotu, które prowadzą do powstania łukowej linii zęba o zmiennej wysokości. Dzięki temu możliwe jest uzyskanie zębów o korzystnym rozkładzie obciążenia i większej wytrzymałości zmęczeniowej. W praktyce warsztatowej oznacza to, że koła wykonane metodą ARCOID są cichsze i trwalsze od kół o zębach prostych, co jest szczególnie istotne w przekładniach o dużych prędkościach obrotowych. Warto dodać, że metoda ta była szeroko stosowana w krajach byłego bloku wschodniego, gdzie rozwijano własne systemy produkcji kół stożkowych, często bazujące na rozwiązaniach zachodnich, ale dostosowane do lokalnych warunków produkcyjnych i dostępnych maszyn. Dziedzictwo technologiczne ARCOID przetrwało do dziś w postaci głowic i noży, które można nabyć jako części zamienne lub narzędzia do dorabiania kół w warsztatach remontowych.
Porównanie z systemem Oerlikona i Klingelnberga
Choć ARCOID jest metodą samodzielną, warto spojrzeć na nią w szerszym kontekście konkurencyjnych systemów wytwarzania zębów łukowych. Oerlikon, szwajcarski producent, rozwinął metodę cięcia głowicami o innej geometrii, natomiast Klingelnberg opracował system ARCON, w którym głowica nożowa zawiera grupy noży wewnętrznych i zewnętrznych, rozmieszczonych w specyficzny sposób. W systemie ARCON pojedyncza głowica o średnicy trzech i siedemdziesięciu pięciu dziesiątych cala może zawierać jedenaście grup noży, z których każda składa się z jednego noża wewnętrznego i jednego zewnętrznego. To z kolei pozwala na jednoczesne kształtowanie obu boków zęba, co zwiększa wydajność procesu. Porównanie tych metod wykracza poza ramy niniejszego artykułu, ale już ten krótki przegląd pokazuje, jak bogata i zróżnicowana jest technologia wytwarzania kół stożkowych o zębach łukowych. Każda z metod ma swoich zwolenników i znajduje zastosowanie w określonych niszach przemysłowych, a wybór często zależy od dostępności maszyn, narzędzi i doświadczenia kadry technicznej.
System ENIMS – radziecka szkoła produkcji kół stożkowych
ENIMS to skrót od Eksperymentalnego Naukowo-Badawczego Instytutu Obrabiarek do Metali, który mieścił się w Moskwie. Instytut ten odegrał ogromną rolę w rozwoju radzieckiego przemysłu obrabiarkowego i technologii wytwarzania kół zębatych. To właśnie w ENIMS opracowano pierwsze automatyczne linie produkcyjne do obróbki kół zębatych, w tym stożkowych, które zostały uruchomione w zakładach Krasnyj Proletarij w Moskwie. Linie te produkowały setki tysięcy elementów rocznie, co w czasach sowieckich było imponującym osiągnięciem organizacyjnym i technologicznym. Metody opracowane w ENIMS, znane również jako system ENIMS-Saratów, były w dużej mierze odpowiednikami metod Gleasona. Na przykład metoda GASHING i SINGLE ROLL ROUGHING znalazły swoje zastosowanie w tym systemie, a ich opisy można znaleźć w literaturze radzieckiej. Różnice polegały głównie na szczegółach kinematyki maszyn i konstrukcji narzędzi, ale ogólna idea pozostawała podobna – nacinanie zębów stożkowych poprzez odtaczanie i wcinanie noży. Warto podkreślić, że ENIMS prowadził również badania nad walcowaniem na gorąco kół zębatych, a następnie ich kalibrowaniem na zimno, co miało zastąpić tradycyjne struganie i szlifowanie. Opracowano także metody określania błędów profilu na walcowanych kołach o zębach prostych, co świadczy o głębokim naukowym podejściu do zagadnień technologicznych. Dla współczesnego czytelnika dziedzictwo ENIMS może wydawać się odległe, zwłaszcza że wiele maszyn z tamtego okresu zostało już wycofanych z eksploatacji. Jednak w warsztatach remontowych w krajach byłego ZSRR i Europy Wschodniej nadal można spotkać frezarki do kół stożkowych wyprodukowane w oparciu o rozwiązania ENIMS, a wiedza o tych metodach bywa przydatna przy dorabianiu części zamiennych. Warto również zauważyć, że wiele rozwiązań technologicznych wypracowanych w ENIMS zostało później zaadaptowanych przez innych producentów, co czyni ten instytut ważnym ogniwem w historii rozwoju technologii przekładni stożkowych.
Dłutowanie metodą Fellowsa – precyzja i uniwersalność
Dłutowanie metodą Fellowsa to technologia, która zasługuje na szczególną uwagę, ponieważ w odróżnieniu od metod omówionych wcześniej nie jest ograniczona wyłącznie do kół stożkowych. Metoda ta polega na nacinaniu zębów za pomocą narzędzia w kształcie koła zębatego, zwanego dłutakiem, które wykonuje ruch posuwisto-zwrotny i jednocześnie obraca się w skojarzeniu z przedmiotem obrabianym. Wyobraźmy sobie dwa koła zębate, z których jedno jest twarde i ostre, a drugie miękkie i przeznaczone do obróbki. To pierwsze to dłutak, drugie to półfabrykat koła. Gdy dłutak wgłębia się w materiał, jego zęby stopniowo wycinają rowki międzyzębne, tworząc dokładny profil zębów. Ciągły charakter tego procesu sprawia, że jest on znacznie bardziej wydajny niż dłutowanie metodą Maaga, gdzie narzędzie pracuje skokowo. Metoda Fellowsa umożliwia wykonywanie kół o uzębieniu wewnętrznym, zewnętrznym, a nawet przedzielonych wąskim rowkiem, co czyni ją niezwykle uniwersalną. Co więcej, pozwala na nacinanie kół o zębach prostych i śrubowych, choć w przypadku tych drugich występują pewne trudności związane z koniecznością dodatkowego ruchu obrotowego narzędzia i stosowania śrubowych prowadnic. Zalety dłutowania Fellowsa są doceniane w przemyśle od dziesięcioleci. Uzyskiwany profil zębów jest bardzo dokładny, a jakość powierzchni boków zęba – wysoka. Badania nad topografią powierzchni wykazują, że boki zębów po dłutowaniu metodą Fellowsa mają mniejszą wysokość nierówności niż po frezowaniu obwiedniowym, co przekłada się na płynniejszą i cichszą pracę przekładni. To właśnie dlatego metoda ta jest często stosowana w produkcji kół zębatych do przekładni precyzyjnych, gdzie cisza pracy i długotrwała niezawodność są priorytetem.
Maszyny i narzędzia do dłutowania Fellowsa
Współczesne dłutownice Fellowsa, takie jak model LS186CNC firmy Lorenz Ettlingen, są maszynami sterowanymi numerycznie, które umożliwiają precyzyjne nacinanie kół zębatych w trzech przejściach, z automatyczną kontrolą posuwu i głębokości skrawania. Narzędzia do dłutowania, zwane dłutakami Fellowsa, są wykonane ze stali szybkotnącej lub węglików spiekanych i mają kształt koła zębatego o odpowiednio zmodyfikowanym zarysie, który zapewnia prawidłowe nacinanie zębów w przedmiocie. Dłutaki te są dostępne w różnych rozmiarach i modułach, a ich ostrzenie wymaga specjalistycznego sprzętu i doświadczenia. W praktyce warsztatowej dłutowanie metodą Fellowsa jest często stosowane do produkcji kół zębatych o uzębieniu wewnętrznym, które są trudne lub niemożliwe do wykonania innymi metodami. Wyobraźmy sobie na przykład koło zębate w skrzyni biegów, które ma zęby wewnątrz wieńca. Wykonanie takiego elementu metodą frezowania obwiedniowego byłoby bardzo skomplikowane, a może nawet niemożliwe. Dłutowanie Fellowsa rozwiązuje ten problem w elegancki sposób, pozwalając na precyzyjne nacinanie zębów wewnętrznych bez konieczności stosowania skomplikowanych narzędzi specjalnych. To właśnie ta uniwersalność sprawia, że metoda Fellowsa pozostaje w arsenale technologicznym wielu warsztatów, mimo upływu lat i rozwoju konkurencyjnych technologii.
Produkcja części zamiennych i dorabianie zespołów stożkowych
W praktyce przemysłowej nie zawsze mamy do czynienia z produkcją nowych przekładni. Bardzo często zachodzi potrzeba dorobienia pojedynczego koła stożkowego, które uległo zużyciu lub uszkodzeniu. Proces ten, zwany dorabianiem, wymaga nie tylko wiedzy technicznej, ale także doświadczenia i dostępu do odpowiednich narzędzi. Kiedy więc pojawia się potrzeba dorobienia koła stożkowego? Najczęściej w sytuacjach awaryjnych, gdy maszyna lub pojazd unieruchomiony z powodu awarii przekładni, a oryginalna część zamienna jest niedostępna lub czas oczekiwania na nią jest zbyt długi. W takich przypadkach warsztaty specjalizujące się w dorabianiu kół zębatych podejmują się wykonania kopii uszkodzonego elementu na podstawie dostarczonego wzorca lub dokumentacji technicznej. Proces dorabiania rozpoczyna się od dokładnych pomiarów zużytego koła. Trzeba określić moduł, liczbę zębów, kąty stożków, a także stan zużycia powierzchni zębów. Na tej podstawie technolog opracowuje proces wytwarzania, dobiera materiał i metodę obróbki. Często konieczne jest wykonanie nowego półfabrykatu, który następnie poddaje się obróbce zgrubnej i wykańczającej. W przypadku kół stożkowych o zębach łukowych dorabianie jest szczególnie trudne, ponieważ wymaga precyzyjnego odtworzenia skomplikowanej geometrii linii zęba. Warsztaty posiadające odpowiednie maszyny, takie jak frezarki do kół stożkowych, mogą realizować takie zadania, ale wymaga to dużego doświadczenia i staranności. Warto podkreślić, że dorabianie kół stożkowych nie ogranicza się do kopiowania wymiarów. Konieczne jest również zapewnienie odpowiedniej jakości obróbki cieplnej, która w przypadku kół nawęglanych jest kluczowa dla trwałości przekładni. Dlatego też wiele firm oferujących dorabianie kół zębatych współpracuje z hartowniami, które wykonują nawęglanie, hartowanie i odpuszczanie zgodnie z wymaganiami technologicznymi. Koszt dorobienia koła stożkowego może być znaczący, zwłaszcza w przypadku dużych modułów i skomplikowanych kształtów, ale często jest to jedyna alternativa do wymiany całej przekładni, co byłoby znacznie droższe. Z tego względu dorabianie części zamiennych pozostaje ważnym segmentem rynku usług mechanicznych, a umiejętność wykonywania kół stożkowych metodami Gleasona, ARCOID czy Fellowsa jest cennym atutem na rynku pracy.
Materiały stosowane na koła zębate stożkowe
Dobór materiału na koła zębate stożkowe jest jednym z najważniejszych decyzji technologicznych, ponieważ determinuje on nie tylko wytrzymałość i trwałość przekładni, ale także sposób jej wytwarzania. W praktyce najczęściej stosuje się stale niskowęglowe do nawęglania, takie jak 20CrMnTi, 18H2N4MA, 18HGM, 20HG, a także stale stopowe ulepszane cieplnie, jak 42CrMo, 40H, 45H czy 30HNM. Wybór konkretnego gatunku zależy od wymaganej twardości powierzchni, wytrzymałości rdzenia, modułu koła oraz warunków pracy przekładni. Stale do nawęglania zawierają zazwyczaj od ośmiu setnych do dwudziestu pięciu setnych procenta węgla oraz dodatki stopowe, takie jak chrom, nikiel, mangan i molibden. Po nawęglaniu powierzchnia zęba uzyskuje twardość rzędu pięćdziesięciu ośmiu do sześćdziesięciu dwóch jednostek HRC, podczas gdy rdzeń pozostaje ciągliwy i odporny na obciążenia udarowe. To połączenie twardej, odpornej na ścieranie powierzchni i plastycznego, wytrzymałego rdzenia sprawia, że koła zębate mogą przenosić duże momenty obrotowe przez długi czas bez ryzyka pęknięcia zęba. Proces nawęglania jest jednak czasochłonny i energochłonny, wymaga precyzyjnej kontroli temperatury i atmosfery pieca, a także odpowiedniego hartowania i odpuszczania. W nowoczesnych zakładach produkcyjnych stosuje się symulacje numeryczne procesu obróbki cieplnej, aby zoptymalizować głębokość nawęglania i rozkład twardości w strefie przejściowej, co minimalizuje ryzyko odkształceń i pęknięć. Dla mniej obciążonych przekładni, na przykład w maszynach rolniczych czy prostych mechanizmach przemysłowych, można stosować stale konstrukcyjne węglowe, takie jak C45, które po ulepszaniu cieplnym uzyskują wystarczającą wytrzymałość i twardość. W takich przypadkach nie ma potrzeby nawęglania, co upraszcza i potania proces produkcyjny. Coraz częściej stosuje się również obróbki powierzchniowe, takie jak azotowanie czy hartowanie indukcyjne, które pozwalają na uzyskanie twardej warstwy wierzchniej przy zachowaniu ciągliwego rdzenia, ale bez konieczności długotrwałego nawęglania. Wybór metody obróbki cieplnej musi być jednak skorelowany z metodą wytwarzania zębów. Na przykład koła dłutowane metodą Fellowsa mogą być wykonane z materiałów o wyższej twardości, ponieważ dłutowanie pozwala na obróbkę materiałów trudno skrawalnych, czego nie można powiedzieć o frezowaniu obwiedniowym, które wymaga materiałów o dobrej obrabialności. To właśnie te wzajemne zależności między materiałem, technologią i eksploatacją sprawiają, że produkcja kół stożkowych jest dziedziną wymagającą interdyscyplinarnej wiedzy i doświadczenia.
Normy i dokumentacja techniczna
Produkcja kół stożkowych, podobnie jak wielu innych elementów maszyn, jest uregulowana przez szereg norm krajowych i międzynarodowych, które określają wymagania dotyczące geometrii, tolerancji, materiałów i metod badań. W Polsce obowiązuje norma PN-ISO 1341, która precyzuje, jakie informacje powinny znaleźć się na rysunku technicznym koła stożkowego o zębach prostych, aby wytwórca mógł wykonać element zgodnie z oczekiwaniami zamawiającego. Norma ta, będąca tłumaczeniem odpowiedniej normy ISO, określa między innymi sposób podawania modułu, liczby zębów, kątów stożków, tolerancji wykonania i chropowatości powierzchni. Na arenie międzynarodowej kluczowe znaczenie ma norma ISO 23509, która dotyczy geometrii kół stożkowych i hipoidalnych, a jej najnowsza wersja z 2025 roku obejmuje zarówno koła o zębach prostych, jak i łukowych, Zerol i hipoidalnych. W Niemczech stosuje się normy DIN 3971, DIN 3965 i DIN 3991, które regulują odpowiednio geometrię, tolerancje i obliczenia wytrzymałościowe przekładni stożkowych. Dla inżyniera projektanta i technologa znajomość tych norm jest niezbędna, ponieważ pozwala na jednoznaczne porozumiewanie się z wykonawcą i kontrolę jakości gotowego wyrobu. Dokumentacja techniczna koła stożkowego obejmuje zazwyczaj rysunek wykonawczy, kartę technologiczną, specyfikację materiałową i wymagania dotyczące obróbki cieplnej. W warsztatach posługujących się metodami Gleasona czy ARCOID duże znaczenie mają karty ustawcze maszyn, które zawierają wszystkie parametry niezbędne do prawidłowego nacinania zębów. Bez tych danych nawet najbardziej doświadczony operator nie jest w stanie wykonać koła zgodnie z wymaganiami. Kontrola jakości kół stożkowych opiera się na pomiarach geometrii zębów, bicia, luzu bocznego i śladu kontaktu. Współczesne systemy pomiarowe, takie jak współrzędnościowe maszyny pomiarowe i specjalistyczne przyrządy Gleasona, pozwalają na precyzyjną ocenę jakości wykonania i wykrycie nawet najmniejszych odchyłek, które mogłyby prowadzić do hałasu lub przedwczesnego zużycia przekładni.
Produkcja zespołów stożkowych to dziedzina, która łączy w sobie tradycję i nowoczesność. Z jednej strony mamy klasyczne metody Gleasona, ARCOID i ENIMS, które od dziesięcioleci służą wytwórcom na całym świecie, a z drugiej – nowoczesne maszyny CNC, symulacje komputerowe i zaawansowane materiały, które pozwalają na osiąganie coraz lepszych parametrów pracy przekładni. Dłutowanie metodą Fellowsa, mimo że opracowane dawno temu, wciąż pozostaje niezastąpione w produkcji kół o uzębieniu wewnętrznym i precyzyjnych elementów przekładni. Dorabianie części zamiennych to z kolei obszar, w którym wiedza o wszystkich tych metodach jest niezbędna, aby szybko i skutecznie przywrócić do pracy uszkodzone maszyny. Patrząc w przyszłość, można przypuszczać, że rozwój technologii przyrostowych i hybrydowych metod wytwarzania będzie miał coraz większy wpływ na produkcję kół stożkowych, zwłaszcza w zakresie prototypowania i produkcji jednostkowej. Jednak w produkcji masowej i średnioseryjnej tradycyjne metody obróbki skrawaniem pozostaną dominujące przez wiele lat, ponieważ oferują niezrównaną wydajność, powtarzalność i jakość powierzchni. Dla warsztatów i zakładów produkcyjnych kluczowe znaczenie ma elastyczność – umiejętność dostosowania metody wytwarzania do konkretnego zamówienia, dostępnych maszyn i wymagań klienta. To właśnie ta elastyczność, poparta solidną wiedzą techniczną i doświadczeniem praktycznym, stanowi o sukcesie w produkcji zespołów stożkowych.